La curiosità del mese a cura di Daniele Spiga

Quinto episodio della serie introduttiva all’ottica dei raggi X, parte del progetto AOX (P.I. Marta Civitani, INAF-Brera) finanziato da ASI per lo sviluppo di ottiche monolitiche per raggi X in vetro sottile.
Lo ammetto, ero tentato di iniziare il discorso “ottiche replicate” partendo dal mitico film Blade Runner e dai suoi umanoidi replicanti, ma rischierei di allungare troppo la storia, quindi solo per stavolta vado diretto al punto anziché divagare come al mio solito.
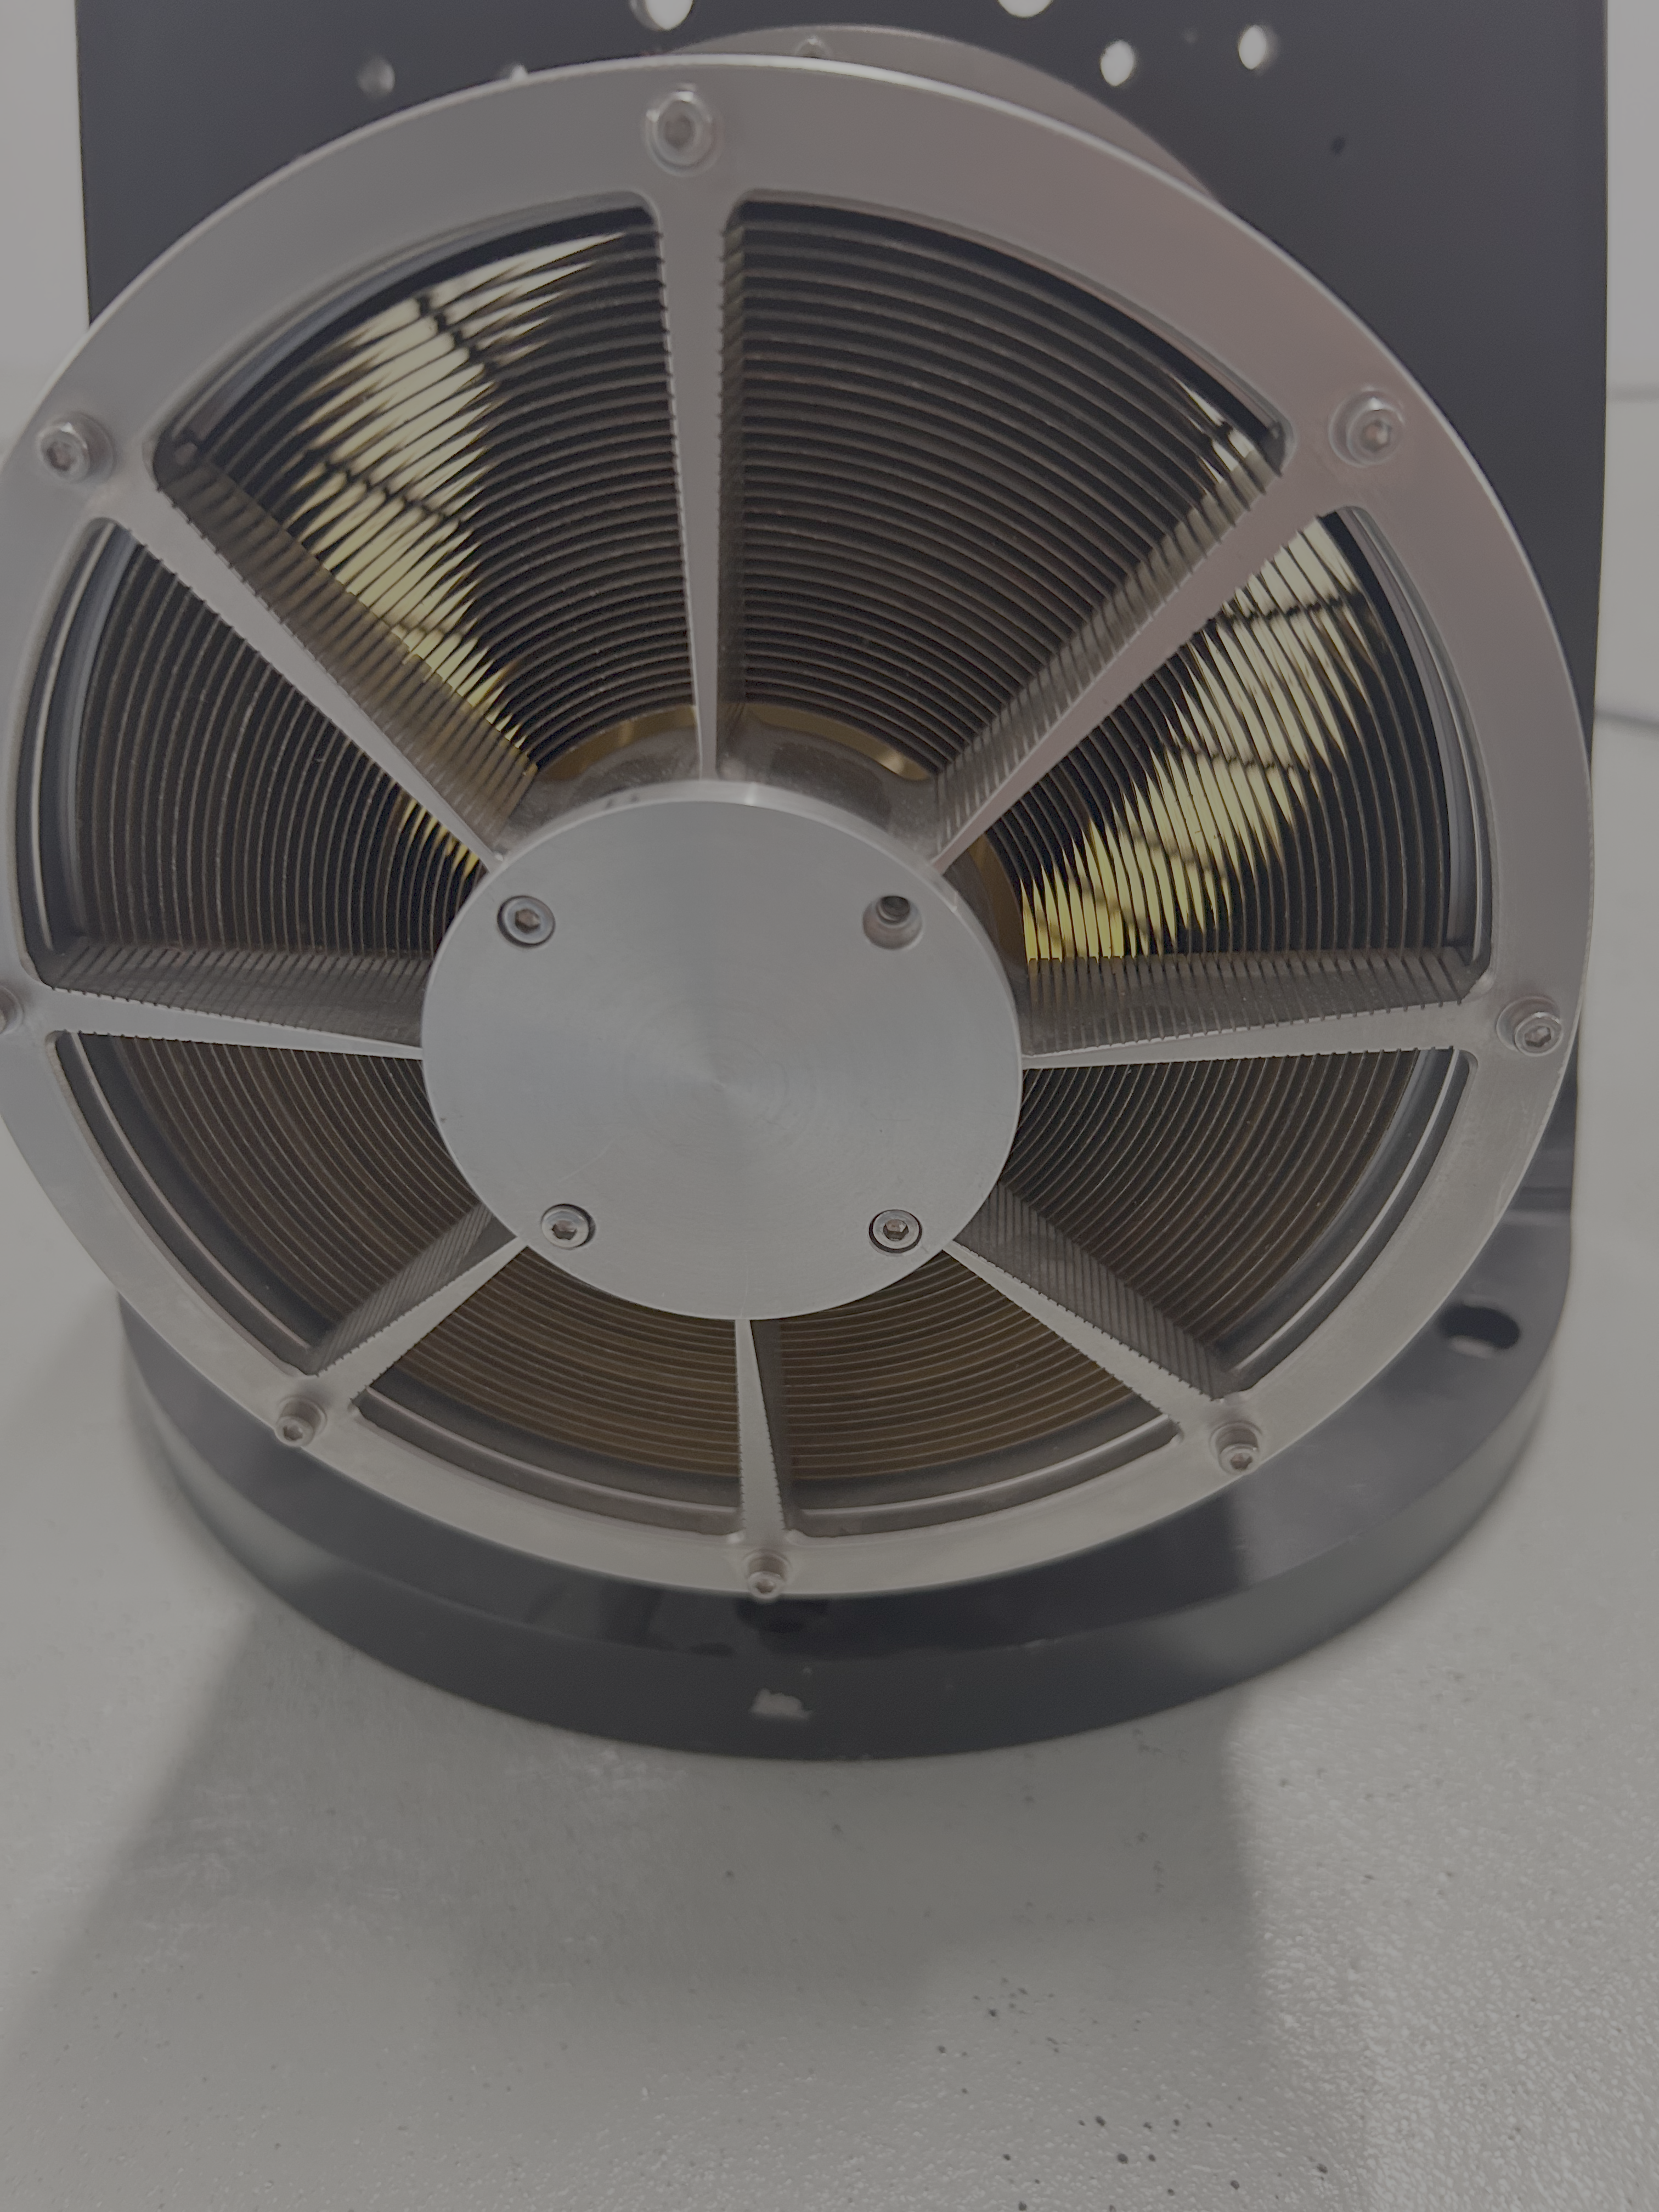
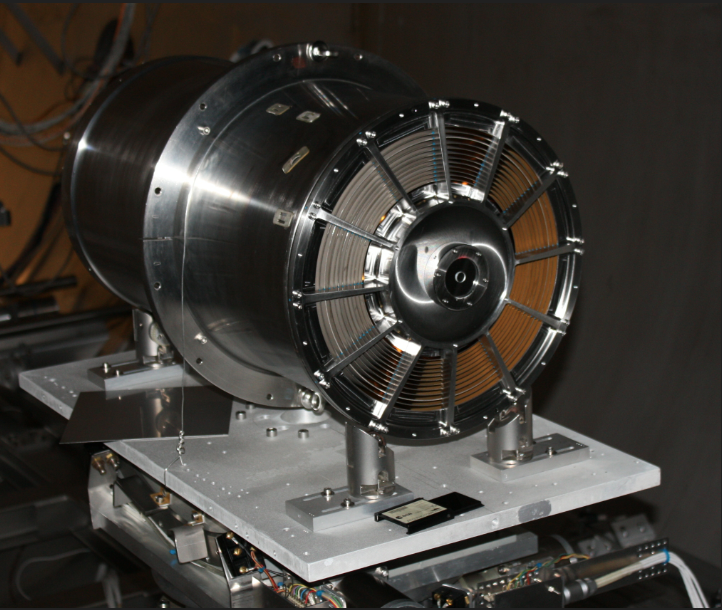
Nella puntata precedente di questa serie vi avevo anticipato che avremmo iniziato a esplorare i possibili metodi per produrre un’ottica per raggi X. Come già sappiamo, un modulo ottico si compone di un certo numero di specchi dotati di profilo di rivoluzione Wolter-I (paraboloide+iperboloide) annidati l’uno dentro l’altro, detti quindi mirror shell (gusci), in modo da avere tutti lo stesso fuoco e lo stesso asse (Figura 1). Dunque, il primo passo da affrontare è la fabbricazione di un numero adeguato di specchi Wolter-I di diametro decrescente, che abbiano le seguenti caratteristiche:
- Le shell devono essere sottili in modo da poter annidarne un numero abbastanza alto all’interno di uno spazio (tipicamente limitato) e in modo da restare entro i limiti di massa (tipicamente bassi) consentiti da una missione spaziale.
- Le shell non devono ostruirsi reciprocamente né in asse né fuori asse (cosa che limiterebbe il campo di vista), ma devono comunque essere abbastanza ravvicinate per minimizzare i raggi che passerebbero tra una shell e un’altra senza essere focalizzati (la cosiddetta stray light).
- Le shell devono deviare il meno possibile dalla forma nominale Wolter-I, ovvero presentare un basso errore di figura, ed una bassissima microrugosità (pochi angstrom).
- Le shell devono essere costituite da un materiale adeguato allo spazio (ovvero che non degassi sostanze che potrebbero contaminare altri componenti del telescopio), possibilmente buon conduttore di calore in modo da dissipare differenze di temperatura che causerebbero diverse dilatazioni termiche e quindi deformazioni dell’ottica.
- Le shell devono essere rigide per mantenere la loro forma, ma al tempo stesso sufficientemente elastiche da evitare deformazioni in seguito alle inevitabili vibrazioni che si verificano al lancio.
- Le shell devono poter essere realizzate ad un costo contenuto e poter essere prodotte in serie per costruire diversi moduli ottici.
Orbene, il metodo che presenteremo oggi e che consente di soddisfare queste condizioni si chiama replica da mandrino ed è uno dei fiori all’occhiello della scienza italiana oltre che dell’INAF, che lo ha sviluppato per anni sotto la guida di Oberto Citterio, dapprima presso INAF-IASF (Istituto di Astrofisica Spaziale e Fisica Cosmica) di Milano (allora CNR, Consiglio Nazionale delle Ricerche) e poi presso l’INAF-Osservatorio Astronomico di Brera in collaborazione con la ditta Media Lario s.r.l. (Bosisio Parini, LC), nata appunto come ramo industriale del CNR di Milano per la fabbricazione di quelle che sarebbero state le ottiche di alcuni tra i più potenti e famosi telescopi spaziali a raggi X, quali Beppo-SAX (1996, vedi Figura 1), XMM-Newton (1999), Neil Gehrels Swift/XRT (2004), eROSITA (2019), ed Einstein Probe (2024) prodotti appunto seguendo questo metodo. In effetti, l’adozione di questo processo ha rappresentato una autentica rivoluzione nell’ottica per astronomia X: gli specchi che si ottengono sono robusti e leggeri, hanno uno spessore variabile tra alcuni millimetri e alcuni decimi di millimetro, ma soprattutto consente la fabbricazione di ottiche con risoluzioni angolari (ovvero, la minima distanza angolare tra due sorgenti puntiformi che il telescopio può distinguere chiaramente)[1] che possono scendere fino a 15 arcsec[2], al tempo stesso garantendo un’ampia area efficace e quindi un’elevata sensibilità del telescopio.
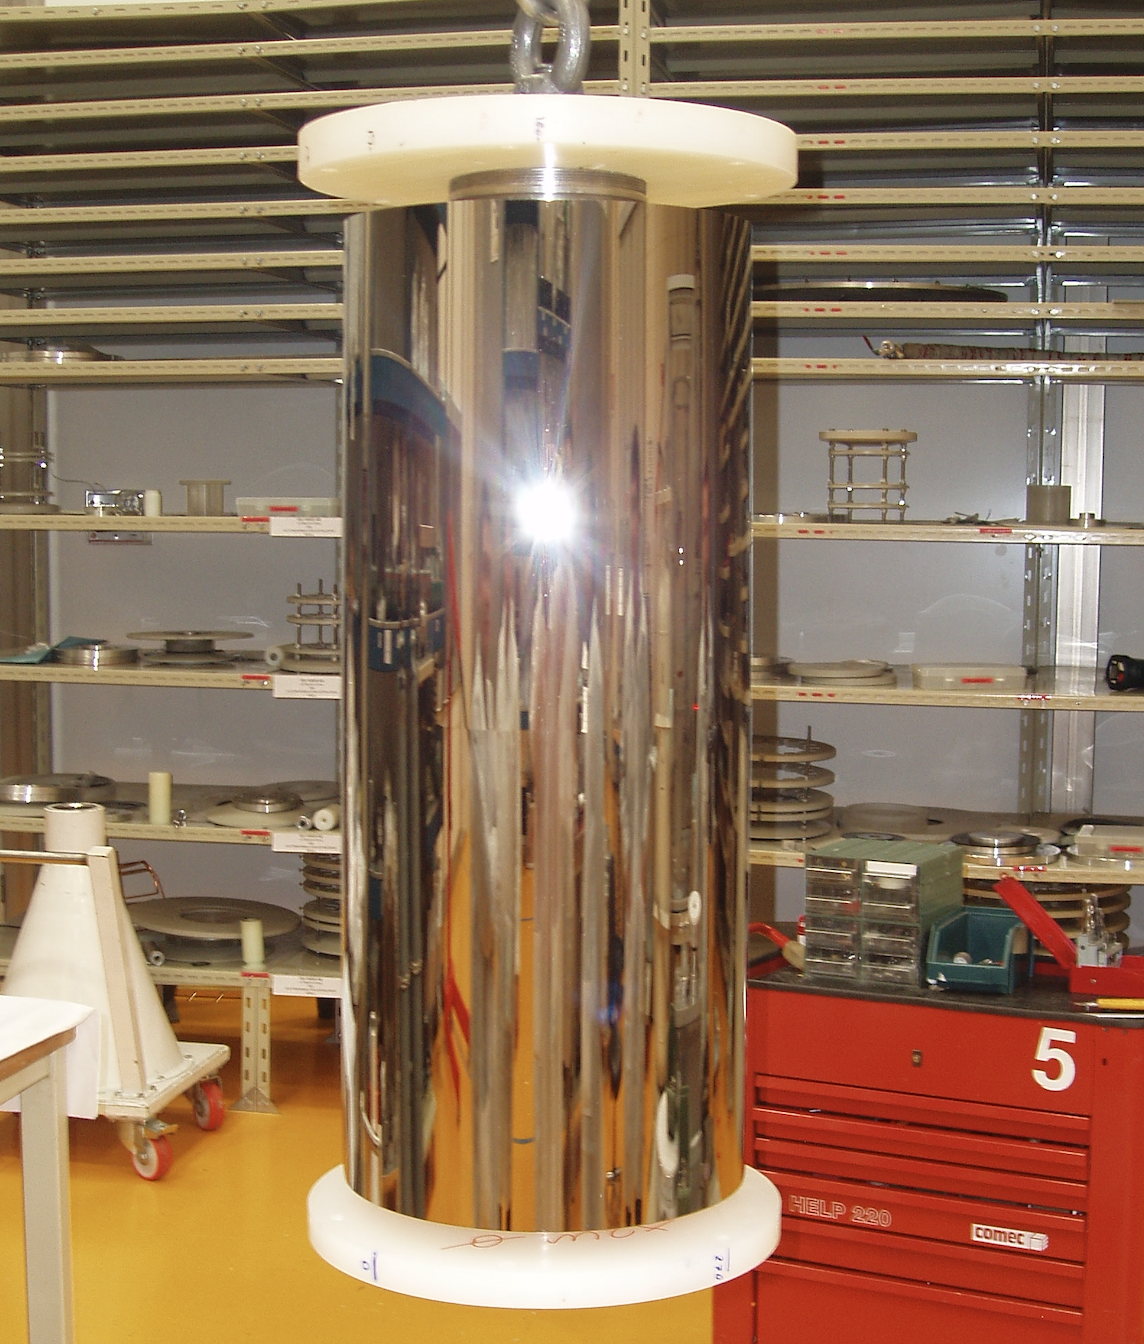
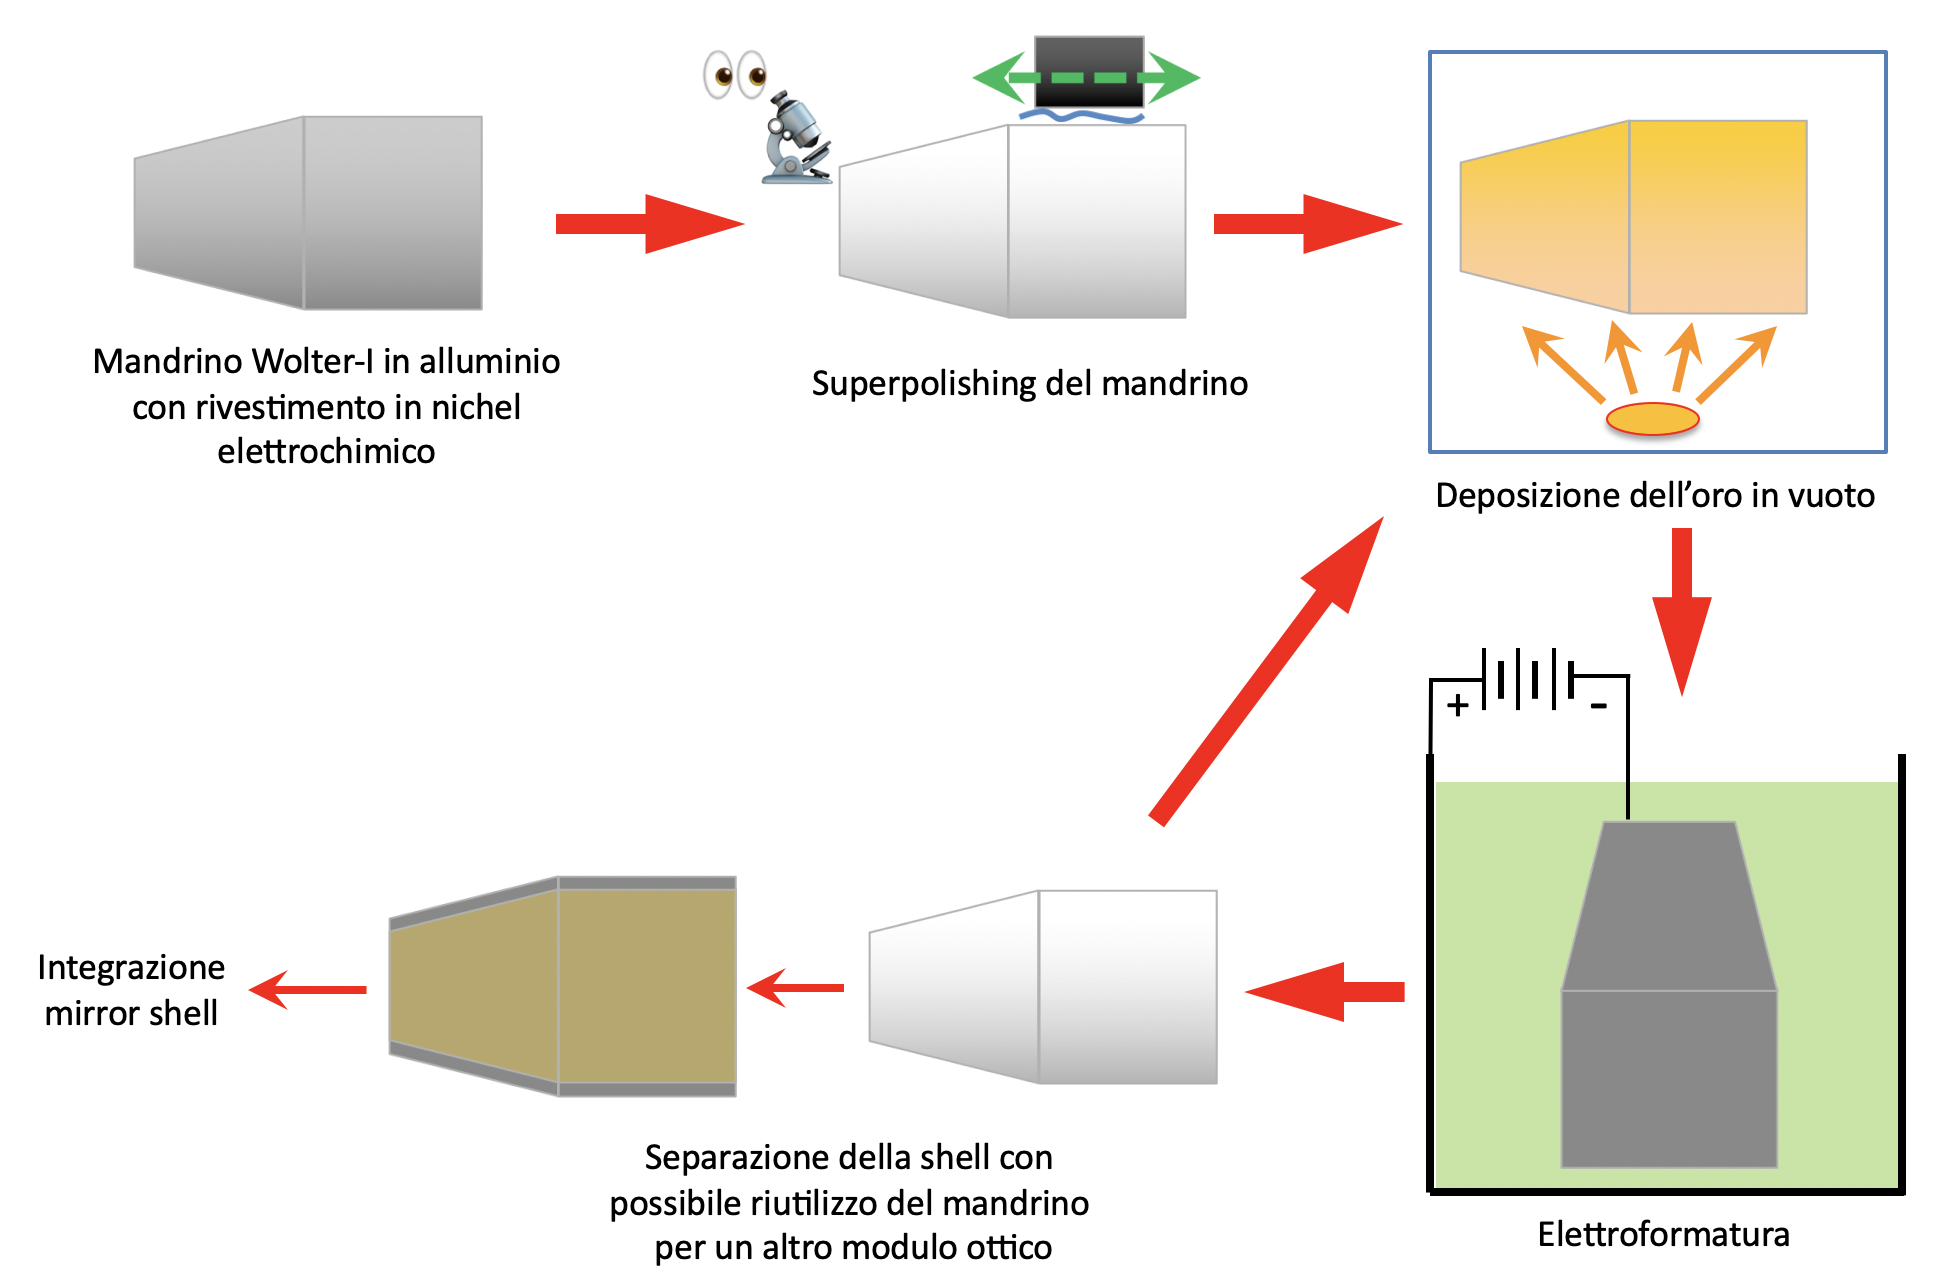
Il processo di produzione di una mirror shell tramite replica inizia con la fabbricazione di un mandrino di alluminio, ovvero uno “stampo” avente la forma Wolter-I dello specchio, ma in “negativo” (vedi Figura 2). Questo viene lavorato con macchine di precisione, e successivamente ricoperto con uno strato di nichel-fosforo depositato per via elettrochimica. La lega nichel-fosforo ha un enorme pregio: una struttura praticamente amorfa come quella del vetro, quindi adatta a essere super-lucidata (superpolished) fino a scendere in microrugosità fino a qualche angstrom di rms. Il processo di superpolishing del mandrino viene effettuata con delle macchine che fanno scorrere un tampone di pece, mantenuto costantemente bagnato con una sospensione (slurry) di polveri abrasive di particelle nanometriche di ossido di alluminio, sulla superficie del nichel elettrochimico. Questa è sicuramente la parte più lunga (svariati mesi), delicata e costosa di tutto il processo, richiede diverse iterazioni fra le quali vanno sempre misurate sia la forma e la rugosità del mandrino allo scopo di verificare che il processo converga simultaneamente verso forma e rugosità corrette, evitando che il processo introduca ondulazioni sulle scale del centimetro o del millimetro (le insidiosissime medie frequenze) che sono particolarmente difficili da rimuovere e molto dannose per la qualità di immagine.
Una volta ultimato il mandrino, viene depositato su di esso un sottile (circa 150 nm) strato di oro tramite evaporazione in alto vuoto. La deposizione dell’oro è importantissima perché aderisce perfettamente ma debolmente al nichel-fosforo e quindi agirà come agente di rilascio della shell. Quest’ultima viene realizzata immergendo il mandrino dorato in una soluzione elettrolitica di nichel solfammato e facendo passare corrente nel sistema, depositando così puro nickel sullo strato d’oro fino a raggiungere lo spessore desiderato: è il cosiddetto processo di elettroformatura (Figura 3). Normalmente, in un modulo ottico gli spessori dei singoli specchi sono proporzionali ai rispettivi raggi di curvatura, in modo da renderli uniformemente rigidi.
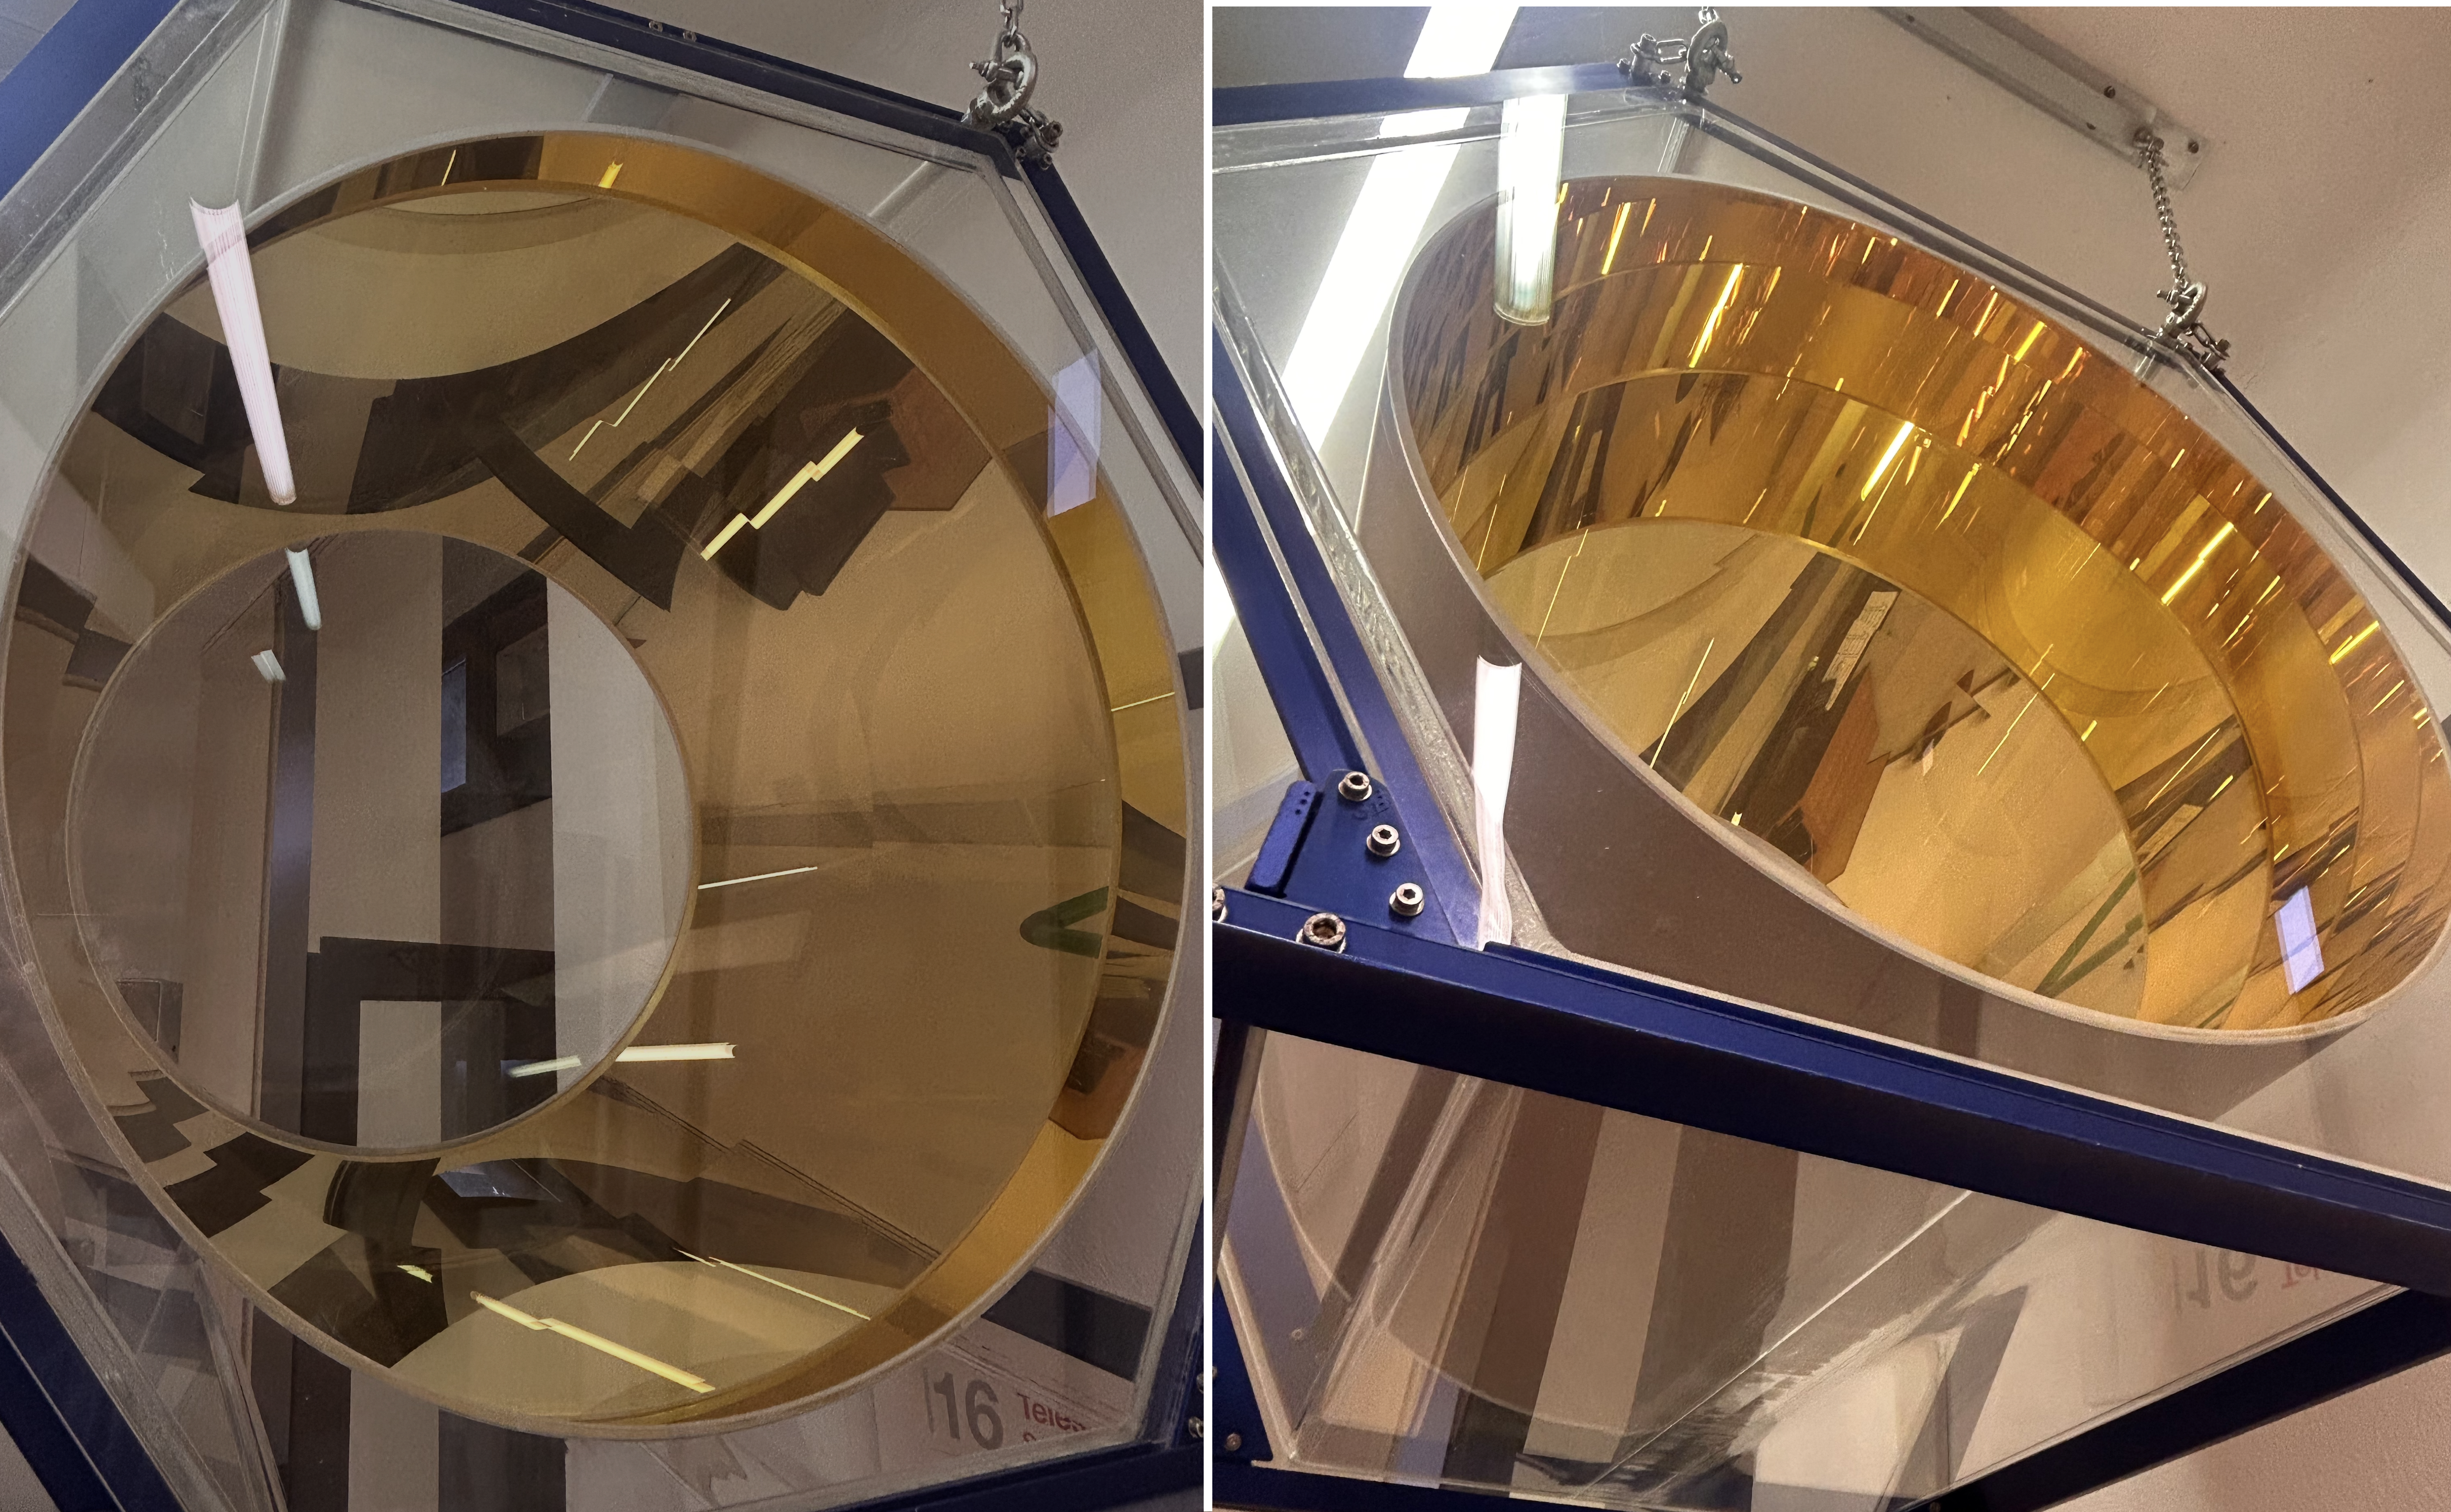
Al temine dell’elettroformatura, il mandrino viene fatto raffreddare con l’aiuto di un flusso di azoto. Grazie al fatto che l’alluminio del mandrino si contrae termicamente molto di più del nichel della shell, quest’ultima si separa spontaneamente dal mandrino, e, cosa più importante, lo strato d’oro rimane aderente alla superficie interna della shell (Figura 4), ma replicando la forma e la rugosità del mandrino. Lo strato di oro, oltre ad agire da agente di rilascio, costituisce già lo strato riflettente dello specchio, che quindi risulta pronto per essere integrato nel modulo ottico.
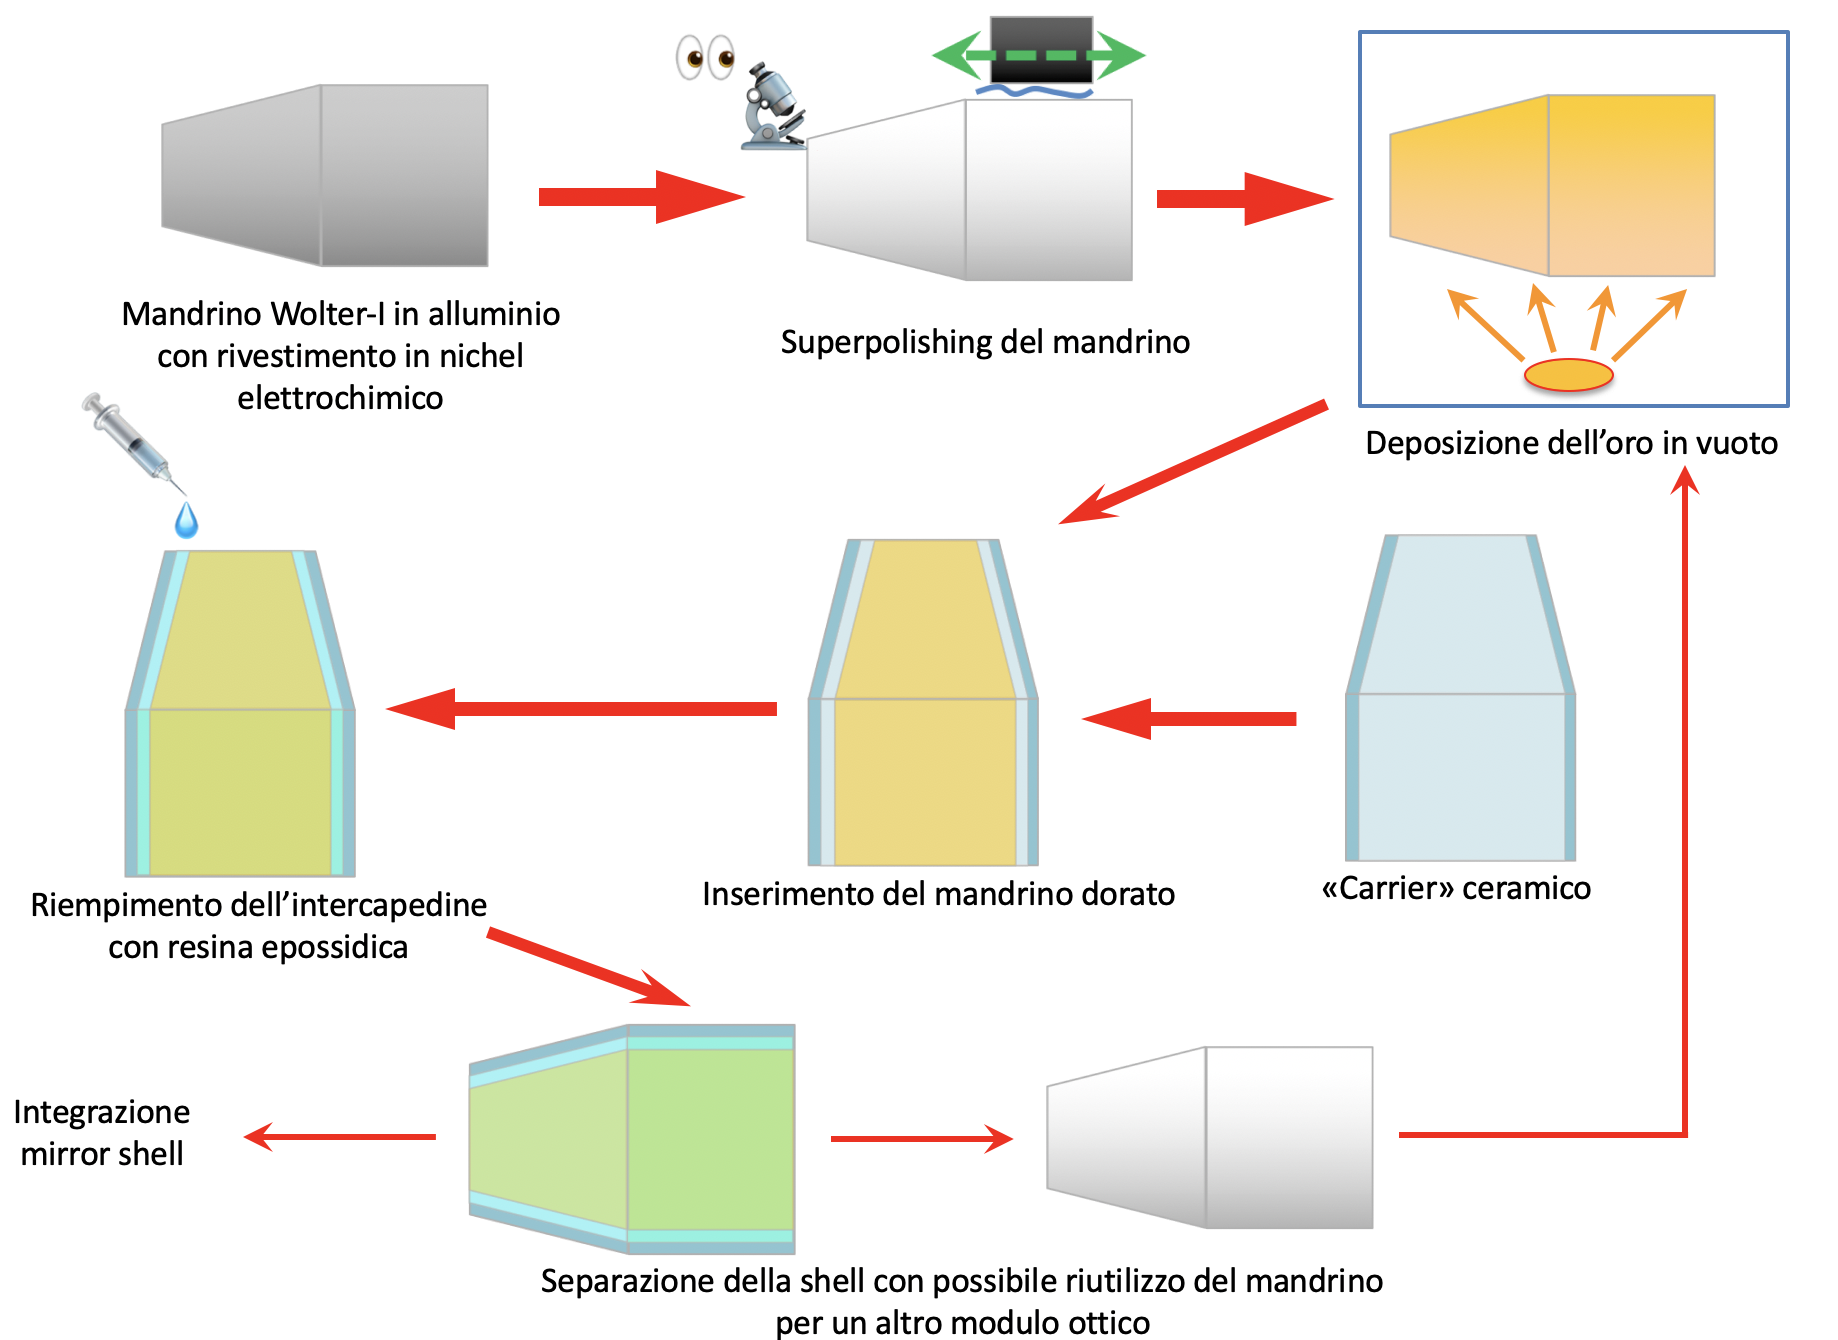
Una variante all’elettroformatura (Figura 5) consiste nel produrre separatamente una mirror shell di diametro leggermente superiore al mandrino, realizzata in materiale ceramico (come il carburo di silicio o l’ossido di alluminio, che hanno una densità 3 volte inferiore al nichel). Una volta inserita sopra il mandrino dorato, lo spazio tra la shell e il mandrino (circa 0.15 mm) viene riempito di una speciale resina epossidica. Una volta solidificata, la separazione del mandrino avviene abbassandone la temperatura come nel caso precedente. Anche in questo caso, la superficie riflettente dell’oro riproduce forma e rugosità del mandrino. Questa tecnica è stata impiegata per il telescopio EXOSAT (1983-1986).
La cosa più bella dei metodi basati sulla replica è che al termine del rilascio il mandrino è pronto per un altro ciclo di elettroformatura, ovvero per produrre un’altra mirror shell con la stessa forma e dimensioni, senza che (entro un certo numero di repliche) occorra ripetere il superpolishing. Servirà ovviamente produrre un insieme di mandrini di diametro decrescente, pari al numero di shell da inserire in ciascun modulo ottico, ma i mandrini possono essere riutilizzati per fabbricare vari moduli ottici identici fra loro (come quelli di JET-X, Figura 6). Come si capisce, questo metodo consente di ridurre enormemente i costi e i tempi di produzione nel caso di telescopi a molti moduli ottici (come nel caso, ad esempio, di XMM-Newton e eROSITA), o qualora si vogliano replicare dei moduli, anche a distanza di svariati anni. È sufficiente conservare i mandrini in recipienti sigillati sotto azoto per evitare che il nickel-fosforo si ossidi.
Ovviamente, il metodo di replica presenta anche dei difetti. Il mandrino, per quanto finemente lavorato, non può avere una forma assolutamente perfetta. Oltre a ciò, la fase più delicata è rappresentata dalla separazione dal mandrino, che non è mai simultanea in tutti i punti della shell e quindi si possono produrre degli stress che ne possono causare una certa deformazione, specialmente se la shell è molto sottile. Anche la procedura di assemblaggio degli specchi per formare un modulo ottico, per quanto sia studiata in modo da minimizzarne l’impatto, può introdurre una certa deformazione sui punti di incollaggio. Tutti questi fattori fanno sì che la risoluzione angolare di un modulo ottico ottenuto tramite replica da mandrino raggiunga tipicamente 15 arcsec (come nel caso di XMM-Newton), valori comunque molto buoni per la maggior parte delle osservazioni astronomiche, soprattutto se si considera che ogni modulo ottico può raggiungere valori ragguardevoli di area efficace (1400 cm2 a 1.5 keV per ogni modulo di XMM-Newton) e notevoli campi di vista (oltre 1 grado nel caso di eROSITA).
Un altro problema è rappresentato dal fatto che i mandrini devono poter essere collocati nelle camere di doratura e nei bagni di elettroformatura, quindi non possono essere resi arbitrariamente grandi (i più grandi prodotti finora hanno un diametro di 70 cm); inoltre, le ottiche replicate non possono avere un rapporto spessore/raggio troppo basso, altrimenti gli specchi non avranno la rigidità necessaria a mantenerne la forma. Ma nemmeno gli spessori (e quindi la rigidità) possono essere estesi oltre un certo limite, altrimenti – complice la densità del nichel di 8.9 g/cm3 – ogni cm2 di area efficace dell’ottica comporterebbe una massa eccessiva. Come visto, è possibile ovviare parzialmente a questo problema usando la replica con materiali ceramici, ma la resina si contrae durante la solidificazione e soprattutto si dilata in misura differente dalla ceramica al variare della temperatura e questo crea delle deformazioni che degrada la risoluzione angolare, quindi si preferisce attualmente riservare quest’ultimo metodo alle ottiche segmentate che hanno requisiti di risoluzione angolare molto più rilassati. Un caso a parte è rappresentato dalle ottiche a pori di silicio che sono la tecnologia di base per il futuro telescopio NewATHENA e che permetteranno di raggiungere ottime risoluzioni angolari con elevata area efficace per unità di massa (ne parleremo fra qualche episodio).
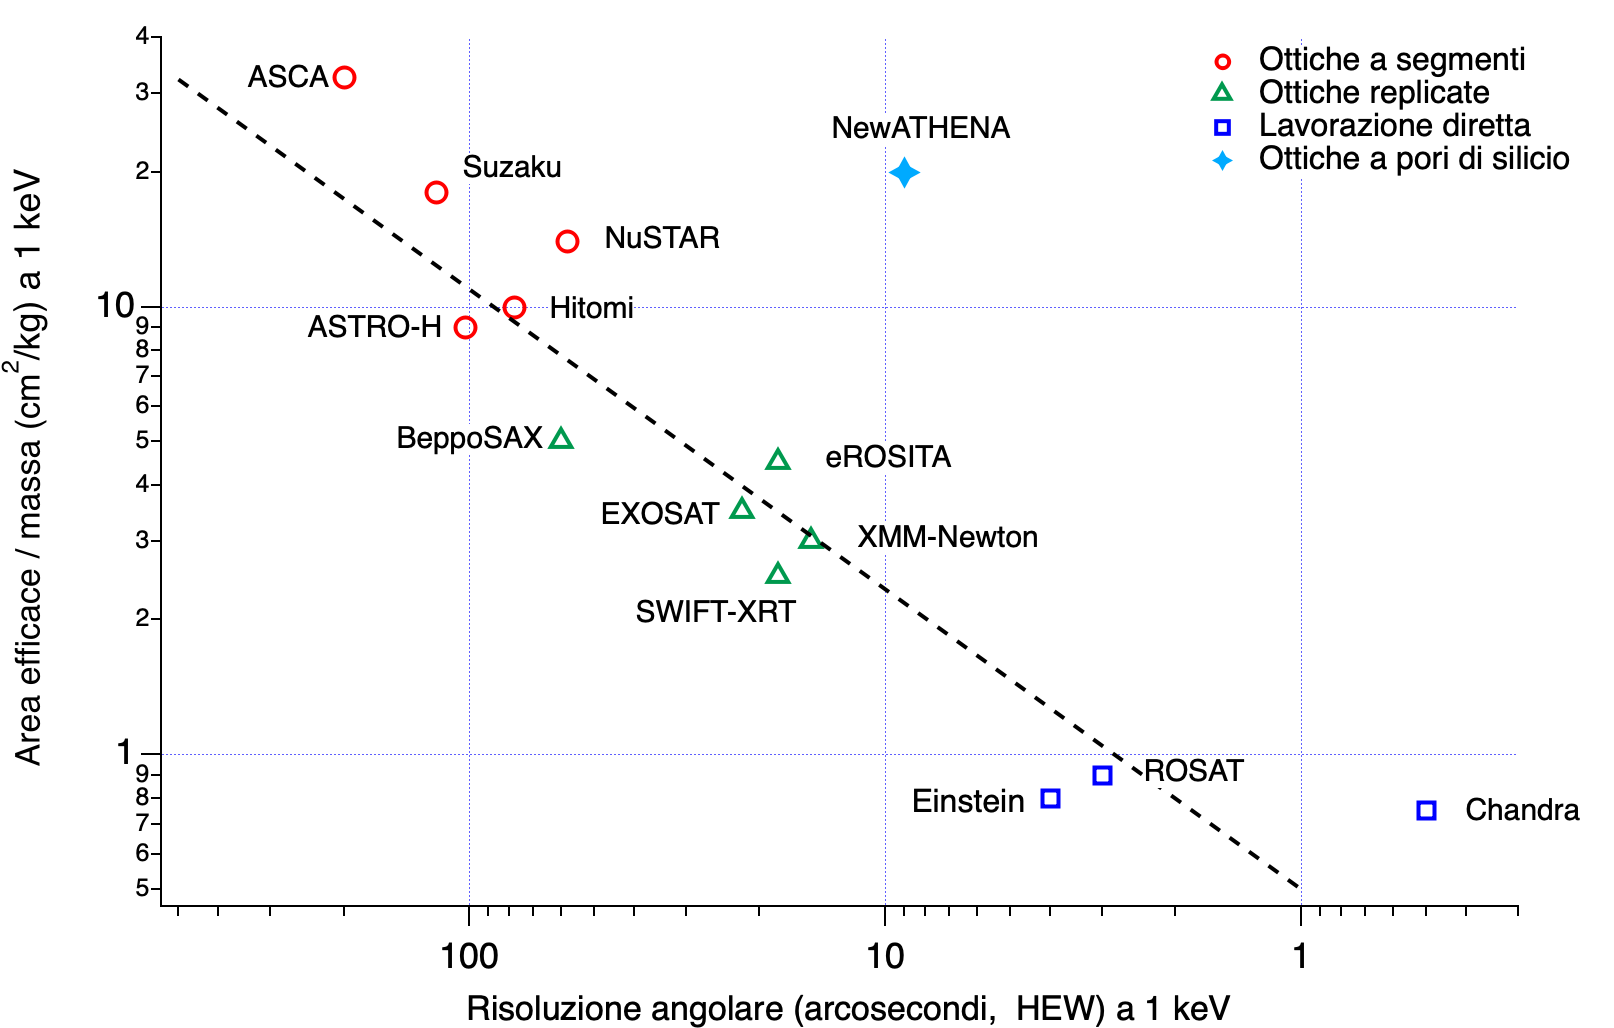
In definitiva, la replica da mandrino è il sistema che attualmente ha prodotto i telescopi col miglior compromesso tra rapporto area efficace/massa e risoluzione angolare, che come abbiamo capito, sono due caratteristiche in contrapposizione: aumentando l’una, di solito si peggiora l’altra (Figura 7). Supponiamo allora di voler rinunciare a un po’ di area efficace, ad esempio riducendo il numero di shell nel modulo, ma rendendole più spesse, rigide e quindi spostando la risoluzione angolare verso l’arcosecondo o persino meglio. In tal caso, il metodo da seguire per produrre gli specchi è un altro: la lavorazione diretta. Ma di questa, parleremo con calma nella prossima puntata.
[1] Normalmente, il parametro che esprime la risoluzione angolare in astronomia X è la HEW (Half-Energy-Width) cioè il diametro che include il 50% dei fotoni focalizzati dall’ottica sul piano focale.
[2] L’arcosecondo (o secondo d’arco, abbreviato arcsec o “) è la 3600ma parte di un grado ed è l’unità standard per la misura delle risoluzioni angolari in astronomia.
Letture consigliate:
- O. Citterio, S. Campana, S., P. Conconi, et al., Characteristics of the flight model optics for the JET-X telescope onboard the Spectrum-X-Gamma satellite, Proc. SPIE, 2805, 56–65 (1996)
- P. Predehl, et al., eROSITA on SRG, Proc. SPIE, 9144, 91441T (2014)
- G. Pareschi, D. Spiga, C. Pelliciari, The WSPC handbook of Astron. Instr., Vol. 4, Ch. 1 (2021)
Didascalia immagini:
Figura 1: Un modulo ottico del telescopio a raggi X Beppo-SAX ottenuto per replica da mandrino tramite elettroformatura in nichel. SI notino la sottigliezza e il denso annidamento degli specchi.
Figura 2: Un mandrino prodotto da INAF-Brera e Media Lario s.r.l. nel 2007 nell’ambito del progetto New Hard X-ray Mission per la realizzazione di specchi per raggi X ad alta energia (contratto ASI I/069/09/0).
Figura 3: Schema del processo di replica da mandrino tramite elettroformatura.
Figura 4: Uno degli specchi in nichel replicato da mandrino del telescopio a raggi X XMM-Newton, in esposizione presso INAF-Brera, Merate.
Figura 5: Schema del processo di replica da mandrino tramite resina epossidica.
Figura 6: Uno dei moduli ottici della missione JET-X, di cui un modulo di volo si trova attualmente nello strumento XRT a bordo del Niels Gehrels Observatory/SWIFT operativo dal 2004 in orbita intorno alla Terra.
Figura 7: correlazione negativa tra area efficace per unità di massa e risoluzione angolare nelle ottiche a raggi X. Nella parte in alto a sinistra si trovano i moduli ottici con la minore massa a parità di area efficace, ma con peggiore risoluzione angolare. ln basso a destra, le ottiche che hanno privilegiato la rigidità di forma e che hanno ottenuto le migliori risoluzioni angolari, a spese dell’area efficace. Le ottiche X replicate si trovano nella parte centrale e rappresentano finora il miglior compromesso tra le due esigenze.